

导语:
在制造企业的设备询价中,工业CT大概是报价跨度最大的一类检测装备。同样叫工业CT,入门级桌面机型的报价可能只有数十万元,而面向大型铸件、整车部件或航空结构件的高能系统,价格可以达到千万元级别。很多第一次接触这类设备的采购人员会困惑:为什么同一类设备的价格会相差数十倍,差价到底花在了哪里。拆开来看,工业CT价格主要由射线源、探测器、机械系统、重建软件和场地防护五部分决定,每一部分都存在明显的档位差异。
射线源决定能看多厚、看多细
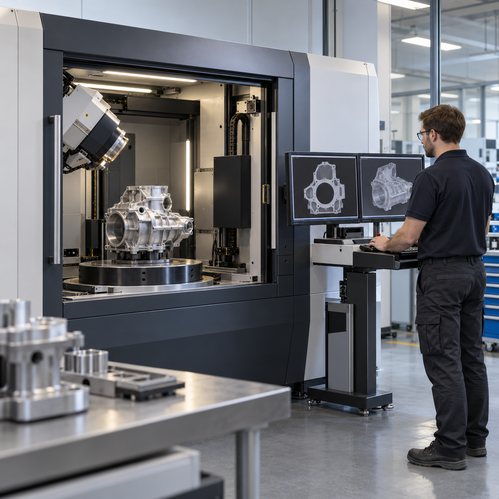
射线源是影响价格最直接的部件。微焦点射线管焦点尺寸小,适合检测电子元器件、小型铝铸件和增材制造零件,可以分辨微米级的细节;常规小焦点射线管穿透能力更强,适合中等尺寸的金属零件;检测大型铸件或厚壁结构时则可能需要更高电压的射线源,甚至加速器。以Waygate Technologies的产品线为例,同一品牌下就覆盖了从实验室级微焦点系统到面向产线的高通量系统等多个档位,不同档位面对的工件尺寸、材料和检测目的差别很大,价格自然不在一个量级。
探测器和机械精度是隐藏的成本大项
第二个大项是平板探测器。探测器的面积、像素尺寸、动态范围和读出速度共同决定了成像质量和扫描效率,大面积、高帧率的探测器本身就是昂贵的部件。机械系统同样容易被低估:转台的回转精度、各轴的定位重复性、整机的热稳定性,直接影响重建结果能否用于尺寸测量。用于缺陷检测的系统和用于计量级尺寸测量的系统,在机械设计和校准方法上要求不同,后者通常需要参照相关计量规范进行验证,成本也更高。
软件和自动化占比在上升
第三部分是软件。重建算法、伪影校正、缺陷自动识别、与设计模型的比对分析以及报告生成,都需要专门的软件模块,部分高级功能按模块单独计价。近两年软件在整机价格中的占比有上升趋势,原因在于企业不再满足于“看到”缺陷,而是希望自动判定、自动统计并把结果写回质量系统。如果设备要进入产线做在线或近线检测,还需要上下料机构、节拍优化和与产线控制系统的接口,这部分集成费用有时会接近设备本身。
场地、防护和运维费用不能忽略
第四部分是场地与防护。工业CT属于射线装置,需要满足辐射防护要求,按照相关管理规定办理辐射安全许可,并在使用中做好剂量监测。整机自带铅房的柜式设备安装相对简单,大型系统则可能需要单独建设屏蔽机房,土建和审批周期都要计入成本。运维方面,射线管和探测器属于有寿命或需定期校准的部件,年度维护合同、备件储备和软件升级也是长期支出。把这些费用摊到设备的使用年限中,才能得到相对真实的拥有成本。
采购前先回答四个问题
对于准备引入工业CT的企业,比较务实的做法是先回答四个问题:最大要检测的工件尺寸和材料是什么;需要发现的最小缺陷或测量精度是多少;每天的检测数量和节拍要求如何;检测结果是否需要进入质量追溯系统。这四个问题基本决定了射线源、探测器和软件的档位,也就决定了合理的价格区间。在此基础上,再比较不同厂商的服务网点、校准支持和培训安排,避免只按报价高低做选择。对于检测量暂时不大的企业,先委托第三方检测机构做样件扫描,积累数据后再决定是否自购,也是常见的过渡方案。
从行业角度看,工业CT正从实验室和研发部门走向生产现场,汽车一体化压铸、动力电池和半导体封装是近几年拉动需求的主要领域。需求结构的变化使得中档、高通量的机型增长较快,而价格竞争也更多体现在软件功能和服务能力上,单纯比较硬件参数的意义在减弱。对于采购方而言,与其纠结报价单上的总价,不如要求供应商用自己的典型工件做一次样件扫描,用实际图像和检测报告来判断设备是否匹配需求,这往往比任何参数对比都更直观,也能提前暴露软件操作和数据导出方面的问题。
常见问题
Q:工业CT可以只做缺陷检测,不做尺寸测量吗?
A:可以。多数用户首先关注的是气孔、夹杂和裂纹等内部缺陷,对计量精度要求不高的场景可以选择缺陷检测型配置,成本相对更低。
Q:先委托检测还是直接购买设备更合适?
A:如果每月需要扫描的工件数量有限,委托检测通常更经济;当检测需求稳定且进入生产节拍时,自购设备在效率和数据管理上的优势会更明显。
热门文章
香港金管局与马来西亚国家银行成立联合工作小组 推进跨境稳定币应用
2026/10/8 15:30:46
OpenAI 开放 Decisions API:只对输入 token 收费,输出不再计费
2026/10/23 14:45:21
DeepSeek 发布 V4.1-Flash-1017,把"能跑分"推进到"能直接接进智能体"
2026/10/19 11:09:23
让好内容沉淀为长期影响力:微博V影响力大会解码创作者长期价值
2026/10/20 8:00:00
Motive 发布 Agents:让 AI 在问题发生之前就动手
2026/10/20 11:52:22
GitHub 开源许可证合规功能正式可用
2026/10/19 11:44:43
 沪公网安备 31010402000581号

扫一扫,或长按识别二维码
关注艾瑞网官方微信公众号