

导语:
一体化压铸在整车制造中的推广,改变的不只是车身结构与生产工艺,也改变了质量控制的逻辑。传统白车身由数百个冲压件焊接而成,单个零件出现缺陷,更换成本有限;一体化压铸把后地板、前机舱等区域合并为单件成型,零件尺寸大幅增加,单件价值随之上升,一旦在后工序或整车阶段发现内部缺陷,损失远高于以往。这一变化直接把检测的位置从事后抽查,推向了必须尽早介入的工序环节。
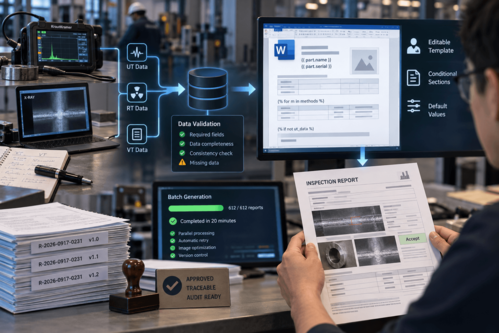
压铸件的缺陷类型也与冲压焊接件不同。铝合金在高速充型与凝固过程中容易形成气孔、缩孔、夹杂与冷隔,这些缺陷位于材料内部,外观检查无法发现,却直接影响零件的疲劳强度与连接部位的可靠性。面向汽车行业的检测方案,如 Waygate Technologies 提供的产品组合,通常需要覆盖射线成像与断层扫描等手段,以便在不破坏零件的前提下识别内部孔洞的位置、尺寸与分布,并给出可用于工艺判断的量化结果,而不仅是合格与否的结论。
节拍约束:分区检测
检测节拍是这一场景中最突出的约束。压铸线的节拍通常以分钟计,若要实现高比例检测甚至全检,成像与分析的速度必须与之匹配。行业内的通行做法是分区检测:并非对整个大型零件做同等精度的扫描,而是根据结构受力与装配关系,划分出若干关键区域,对这些区域采用较高精度检测,其余部分采用较快的筛查方式。这种分区策略依赖前期的仿真与试验数据支撑,需要工艺、设计与质量部门共同确定。
零件尺寸带来的是设备形态的变化。一体化压铸件的轮廓尺寸往往超过一米五,重量可观,传统检测设备的腔体与承载能力难以适配,因此专用化的大尺寸检测方案成为必要。相应地,工件的装夹、定位与搬运也需要重新设计,人工搬运在这个重量级别既不安全也不现实,多数产线选择与机械手或输送系统集成,把检测工位直接嵌入生产流程,而不是设置为独立的离线环节。
每一件都留数据
数据的用法同样在变化。由于单件价值高,企业更倾向于保留每一件的检测数据,而不是仅保留抽检记录。完整的数据积累使得工艺追溯成为可能:当某一时段的孔隙率整体上升,可以回溯当时的模温、压射速度、真空度与合金批次,定位到具体的工艺变量。部分企业已经把检测结果接入压铸机的工艺参数系统,形成闭环反馈,这类应用对数据接口的开放程度与格式规范性提出了要求。
数据保存的格式与期限应当事先约定。整车企业通常要求零部件质量记录在车辆使用期内可追溯,这意味着检测图像与判定结果需要长期保存,存储方案与检索方式都要提前规划。
判定标准按区域分级
判定标准的建立是另一项基础工作。压铸件内部存在一定数量的微小孔洞属于工艺常态,关键在于区分哪些位置、哪种尺寸的孔洞会影响性能。过严的标准会造成大量误废,直接推高成本;过松则埋下隐患。目前较为务实的做法是按区域分级设定标准,对连接点、受力路径与焊接区域采用严格限值,非关键区域适当放宽,并通过疲劳试验数据不断修正。这套标准的建立通常需要一到两年的数据积累。
人员结构也受到影响。一体化压铸的检测工作对判读经验要求较高,而具备铸造工艺理解与检测资格的复合型人才相对稀缺。行业内的应对方式包括引入自动判读辅助工具,把明显合格与明显超标的零件自动分流,人工只处理边界情况;同时加强内部培训,把典型缺陷案例固化为培训材料。自动判读目前仍以辅助为主,最终判定通常仍需持证人员确认。
检测工位为什么要前移
废品处置成本的变化,进一步强化了早期检测的必要性。冲压焊接工艺下,单个零件报废的损失有限;一体化压铸件一旦判废,损失的不仅是材料与工时,还包括后续工序已投入的加工与装配成本。因此不少企业把检测工位前移到压铸下线之后、机加工之前,力求在增值最少的环节完成筛选。与之配套的是模具与批次的关联追溯,当某一模次的缺陷率异常升高时,可以快速定位到具体模具与工艺窗口,及时停机调整,避免连续产出不合格件造成更大损失。
对正在导入一体化压铸的企业来说,比较现实的起点是先把三件事定下来:哪些区域必须检、按什么标准判、检测数据保存多久。这三点确定之后,设备选型、工位布置与人员配置才有明确的依据,而不是在设备到货之后再反过来寻找用途。
热门文章
我们开源了内部Token管理工具
2026/8/31 11:13:37
工信部印发信息通信行业"十五五"规划:2030年智能算力达9800 EFLOPS,累计投资3.8万亿元
2026/9/11 10:06:51
英伟达FY2027Q2营收962亿美元增106%,数据中心890亿增117%
2026/8/31 16:56:29
工信部:上半年数字产业收入20.71万亿元,同比增长13.6%
2026/8/31 16:57:33
报告发布|中国媒体,早已不是“中国渠道”——它是亚太最具渗透力的影响力生态
2026/9/2 10:06:55
复星旗下地中海度假集团递表港交所,拟主板独立上市
2026/8/31 17:58:05


 沪公网安备 31010402000581号

扫一扫,或长按识别二维码
关注艾瑞网官方微信公众号