

导语:
在流体控制系统中,限流孔、节流孔是完成流量调节、压力管控的核心精密元件。 它结构简单,往往只是薄板或阀芯上一处微小通孔,却直接决定流体压降与流量分配效果。 这类微孔对加工一致性要求极高:孔径偏差、孔壁毛刺、孔壁锥度等微小缺陷,都会直接造成流量系数漂移,最终引发整套流体系统性能失准。超快激光微纳加工,为高精度限流/节流微孔提供了新路径。单色科技(官网:www.szmono.cn)基于飞秒激光的冷加工特性,可在金属、特种高分子等多种材料上加工无毛刺、低锥度的微孔,稳定控制孔径公差,保障每一件工件的流体参数保持一致,助力高精密流体器件实现稳定分流。
限流孔的使用场景特殊性:为什么精度要求如此苛刻
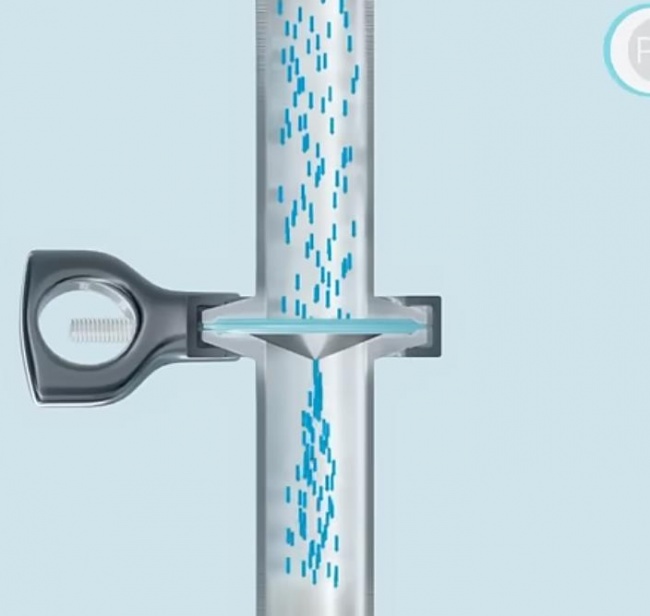
限流孔的核心功能是在给定压差下精确限制流量,或在给定流量下产生可控压降。它不是简单的“通孔”,而是流体力学中的精密元件。实际工程中常见的使用场景直接决定了它对几何精度的极端敏感性:
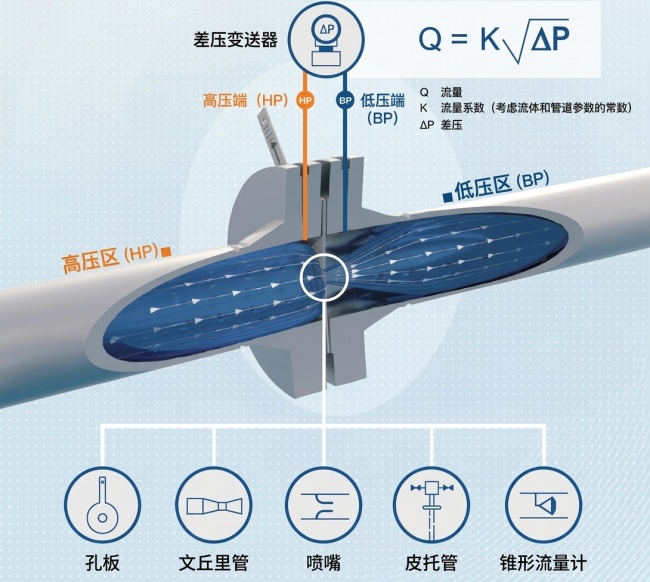
差压式流量计工作原理。差压式流量计基于伯努利方程,通过节流件在管道内创造“高压区”与“低压区”。差压变送器实时捕捉两端压差,即可精准换算出流体流量。 常见的节流元件包括:孔板、文丘里管、喷嘴、皮托管及锥形流量计等。
1、差压流量测量一次元件
孔口面积的微小变化会以平方关系影响流量。实际要求孔径公差常控制在 ±5 μm 甚至更严,否则流量计标定值就会系统性偏移。
2、高压差限流与多级降压
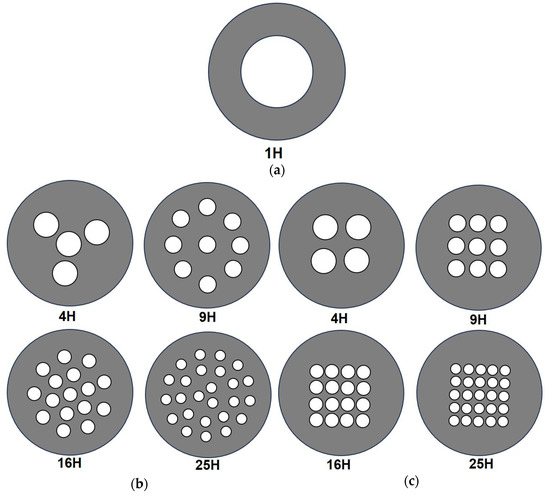
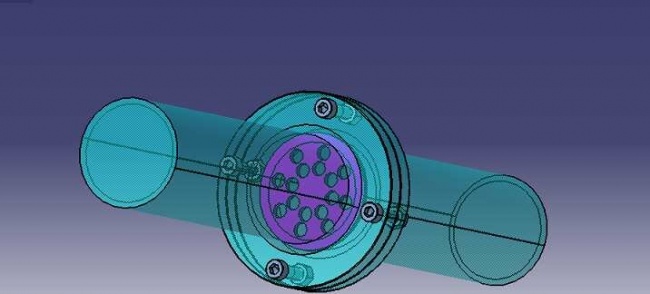
在高压气体、蒸汽或液体系统中,单级压降过大容易产生气蚀、噪声和振动。多孔或串联限流孔用于分级降压。此时每个孔的流量系数必须高度一致,否则并联孔会出现流量分配不均,局部过热或冲蚀。
3、比例阀、伺服阀、燃料喷射与精确配比系统
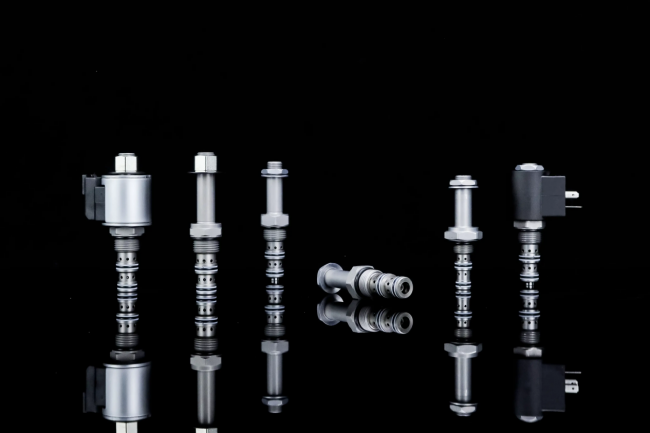
孔径决定了阀的增益和线性区。孔壁粗糙度、入口锐边完整性、锥度都会改变边界层分离点,导致流量-压差曲线非线性或滞后。航空航天燃料喷嘴、发动机供油限流孔对流量重复性的要求通常在 1–2% 以内。
4、薄壁、小孔径、高深径比工况
壁厚经常只有 0.5–1 mm,孔径从几十微米到几毫米。薄壁意味着几乎没有“修整余量”,一旦加工出锥度或热影响区,零件直接报废。
微孔设计参数一旦超差,流量系数就会漂移,系统就需要重新标定或降级使用。这就是为什么限流孔必须用高精度、低损伤的制造手段。
普通CNC为什么加工不好限流孔?
普通CNC(精密钻床、电火花)在常规零件上表现优秀,但面对限流孔的典型特征时,物理极限就暴露出来了:
1、刀具刚性与最小孔径限制
直径小于 0.2–0.3 mm 的硬质合金钻头刚性急剧下降,极易折断。即使采用高速主轴,薄壁件上的微小振动也会导致孔径椭圆或位置偏移。深径比超过 5–8 时,排屑和冷却都成问题。
2、热与力的双重影响
切削过程必然产生切削热和切削力。薄壁件(0.7 mm 级)会局部变形,孔径出现喇叭口或锥度。电火花虽然无切削力,但会留下较厚的重铸层和微裂纹,这些缺陷在高压差下会成为冲蚀起点,且会改变孔壁粗糙度,直接拉低流量系数。
3、入口锐边与表面完整性无法保证
限流孔最怕的是入口圆角或毛刺。CNC 钻削后必须倒角或去毛刺,这一步本身就会破坏锐边,导致流量系数不可控。电火花的重铸层更是直接破坏了理想的锐边几何。
简单说,普通CNC的物理去除机制(机械力 + 热)与限流孔对“无损伤、高几何完整性”的要求是根本冲突的。它能做“通孔”,但做不到“精密限流孔”。
飞秒激光微孔加工的工程优势
飞秒激光的脉冲宽度在 10?1? 秒量级,能量沉积时间远短于材料热扩散时间,因此材料以“冷剥离”方式去除。这对限流孔加工带来了几个决定性的工程价值:
1、几乎无热影响区、无重铸层
孔壁不会出现熔融再凝固层,也没有微裂纹。表面可以直接进入流量测试,不需要额外抛光或化学清洗。这对流量系数的长期稳定性至关重要。
2、几何精度与重复性高
通过螺旋扫描或同心圆扫描策略,可以把孔径偏差控制在 ±2 μm 以内,圆度极高。出入口直径一致性好。
3、薄壁与多孔适应性强
薄壁件不会因热应力变形。多孔阵列可以一次编程完成,孔位精度由振镜和运动平台保证,不存在刀具磨损累积问题。
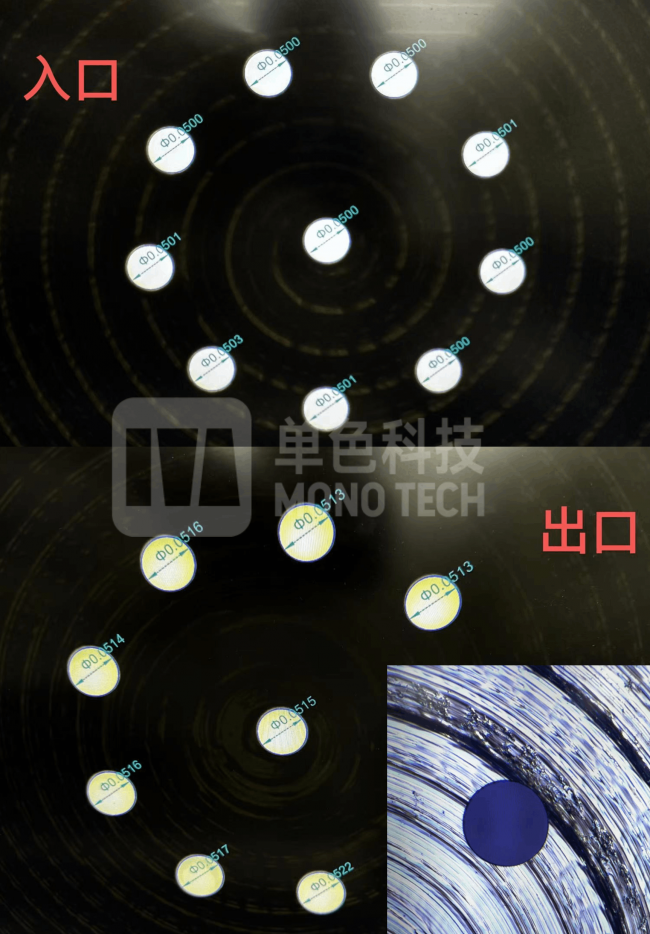
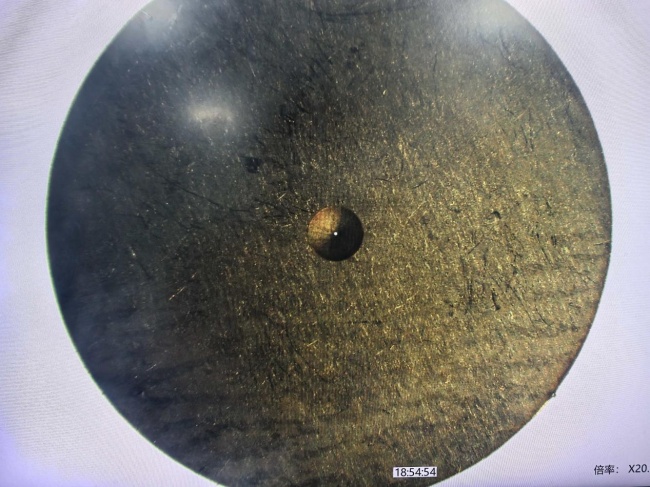
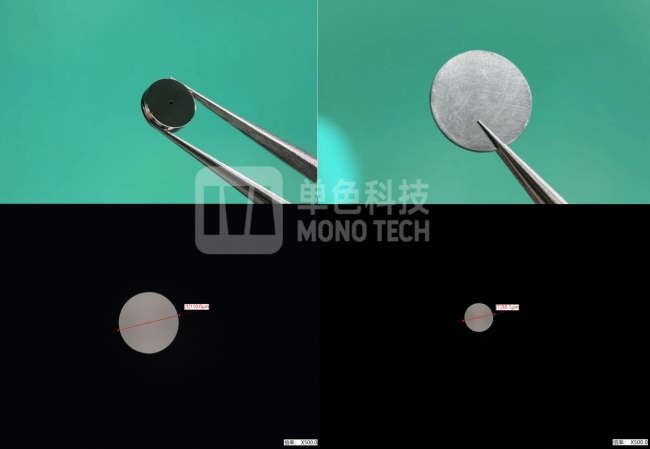
飞秒激光节流孔微孔阵列加工。高倍显微下可观察到微孔边缘极其光洁平整,无明显热熔堆积,展现出极高品质的微加工精度与工艺控制能力。
4、入口锐边保持完好
飞秒激光可以精确控制入口边缘形貌,保持锐边或按设计要求做微小倒圆,流量系数可控且稳定。
5、材料适应性广
不锈钢、镍基高温合金、钛合金等常见限流孔材料都可以稳定加工,不挑材料硬度。
从实际工程数据看,飞秒激光加工的限流孔在流量测试中表现出更小的离散性和更好的长期稳定性,这是普通CNC和电火花难以达到的水平。
热门文章
我们开源了内部Token管理工具
2026/8/31 11:13:37
工信部印发信息通信行业"十五五"规划:2030年智能算力达9800 EFLOPS,累计投资3.8万亿元
2026/9/11 10:06:51
英伟达FY2027Q2营收962亿美元增106%,数据中心890亿增117%
2026/8/31 16:56:29
工信部:上半年数字产业收入20.71万亿元,同比增长13.6%
2026/8/31 16:57:33
报告发布|中国媒体,早已不是“中国渠道”——它是亚太最具渗透力的影响力生态
2026/9/2 10:06:55
复星旗下地中海度假集团递表港交所,拟主板独立上市
2026/8/31 17:58:05


 沪公网安备 31010402000581号

扫一扫,或长按识别二维码
关注艾瑞网官方微信公众号