

导语:
对于石化装置、电站管道与储运设施的管理者来说,定期测厚是再熟悉不过的工作。每到检修期,检测人员按图纸上的测厚点逐一测量并记录数据,报告交上去,结论往往只有一句“壁厚满足要求”。但这些年复一年积累下来的数字,其实可以回答一个更有价值的问题:这台设备还能安全运行多久。
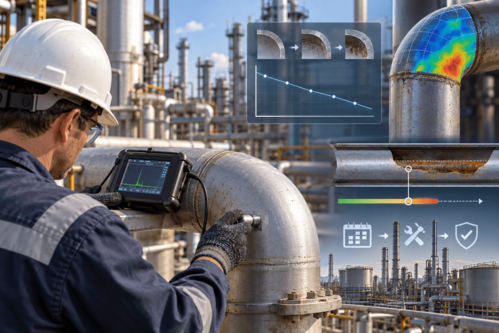
回答这个问题的前提是数据本身可靠。超声测厚依靠声波在材料中往返的时间计算厚度,测量精度受到耦合状态、表面粗糙度、温度与声速设定的影响,腐蚀坑底部的最薄处也容易被平均掉。在设备选择上,像 Waygate Technologies 等厂商提供的测厚仪与探头组合,针对腐蚀测厚、高温表面与带涂层测量等工况有不同的配置,使用单位应根据现场条件选择合适的探头类型,并在测量前用已知厚度的试块确认声速与零点。
腐蚀速率怎么算
最基础的计算方法是用两次测量的壁厚差除以间隔时间。以一段管道为例,若某测厚点前一次检验测得壁厚为8.0毫米,间隔四年后测得7.2毫米,则该点的腐蚀速率为每年0.2毫米。石化行业通行的管道与压力容器检验规范中,通常区分长期腐蚀速率与短期腐蚀速率:前者用最初的壁厚与当前壁厚计算,反映整体趋势;后者用最近两次测量计算,对工况变化更敏感。两者差异较大时,往往说明介质、温度或流速发生了变化,需要进一步分析原因。
剩余寿命怎么推
有了腐蚀速率,剩余寿命的推算就变得直接:用当前壁厚减去强度计算所需的最小壁厚,再除以腐蚀速率。接上面的例子,若该管段按设计压力与材料计算所需的最小壁厚为5.2毫米,当前壁厚7.2毫米,腐蚀速率每年0.2毫米,则剩余寿命约为十年。下一次检验的时间间隔,通常按剩余寿命的一定比例确定,并且不得超过规范规定的最长周期。需要强调的是,这个结果建立在腐蚀速率保持不变的假设之上,一旦工况改变,结论就需要重新评估。
实际工作中,最小壁厚的取值需要格外谨慎。它由设计压力、设计温度、材料许用应力与结构形式共同决定,同时要考虑管道承受的附加载荷,例如支吊架间距过大引起的弯曲应力。部分企业直接用名义壁厚减去腐蚀裕量作为最小壁厚,这种简化在多数情况下偏于保守,但遇到超压运行或结构改动时反而可能不安全,最好由具备资质的人员复核。
测厚点布置决定了结论的可信度
剩余寿命由最薄的那个点决定,而最薄点往往不在图纸标注的位置上。弯头外弯、三通、变径、焊缝附近、流体死区与冷凝液积聚处,是局部减薄的高发部位。测厚点的布置应当优先覆盖这些位置,并在每次测量时保证位置一致,否则两次测量之间的差值可能只是位置偏移造成的,而非真实腐蚀。在疑似局部腐蚀区域,单点测量容易漏掉蚀坑,采用网格扫查或成像测厚获得区域内的厚度分布图,更能反映真实状态。
数据管理比单次测量更重要
剩余寿命的计算依赖历史数据,而现实中不少企业的测厚记录分散在历年的纸质报告里,测点编号在不同年份并不统一,更换过的管段也没有及时更新基准值。这些问题会直接导致腐蚀速率算错。比较规范的做法是建立以测厚点为单位的数据台账,记录每个点的位置描述、原始壁厚、历次测量值、测量方法与仪器编号,并在管段更换后重置基准。数据一旦整理成这样的结构,剩余寿命与下次检验日期就可以自动计算,并按风险高低排序,让有限的检修资源集中到最需要的地方。
高温与在线测厚
对于无法停机的高温管道,传统的定期人工测厚难以实施。常用的做法有两种:一是使用耐高温探头与专用耦合剂在运行状态下测量,但需要注意高温下声速变化带来的误差,按温度进行修正;二是在关键部位永久安装测厚传感器,定时自动采集数据并远程上传,这种方式能够得到连续的壁厚变化曲线,腐蚀速率的计算也更加可靠。在线监测的数据还可以与工艺参数对照,比如原料硫含量或流速的变化,找出加速腐蚀的具体原因。
结论要落到行动上
剩余寿命计算的最终目的是指导决策。对于剩余寿命短于下一个检修周期的部位,需要提前安排更换或采取降压运行等临时措施;对于剩余寿命充裕的部位,可以适当延长检验间隔,把检测力量调配到风险更高的区域。只有把计算结果与检修计划、备件采购挂钩,测厚数据才算真正发挥了作用。
从这个角度看,测厚早已不只是一项合规检查。当测量足够准确、测点足够合理、数据足够连续,设备管理者就能从到期就检转向按剩余寿命安排检修,在保证安全的前提下,把停机时间与检修费用用在真正需要的部位。
热门文章

工信部印发信息通信行业
2026/9/11 10:08:51
DeepSeek 官宣 V4-Flash 系列 API 降价,缓存命中输入降60%,9月10日生效
2026/9/11 10:38:05
OpenAI 开放 Agents API 公测:把 Codex 同款托管框架交给开发者
2026/9/11 10:36:34
苹果发布 iPhone 18 Pro 与首款折叠屏 iPhone Duo,新CEO首秀
2026/9/11 10:32:07
蚂蚁国际、万事达卡、Visa 联合推进 Know-Your-Agent 互操作框架,为AI代理支付建信任层
2026/9/11 10:35:42
中国大模型周调用量56.72万亿Token,连续19周超美国居全球首位
2026/9/11 10:29:23


 沪公网安备 31010402000581号

扫一扫,或长按识别二维码
关注艾瑞网官方微信公众号